
客戶咨詢熱線:
半導體行業應用專題 | ALP_AN_244_CN_半導體先進節點的化學機械拋光(CMP)研磨液顆粒控制
奧法美嘉微納米應用工程中心 - 李恬婷

本文隸屬于半導體行業其他應用專題,全文共 2445字,閱讀大約需要 8分鐘
摘要:隨著半導體制造進入3nm及以下技術節點,化學機械拋光(CMP)工藝的精密性要求提高。研磨液(Slurry)中“尾端大顆粒數量"(LPC)的控制成為影響良率的關鍵瓶頸[1]。本文旨在為研發人員提供全面的技術參考,核心探討三個議題:LPC的動態定義與演變趨勢;多級串聯過濾系統的效能;以及Nicomp 納米粒度儀、Accusizer 液體顆粒計數器和LUMisizer穩定性分析儀等先進檢測技術在質量監控中的應用。
關鍵詞:化學機械拋光(CMP);顆粒控制;尾端大顆粒(LPC);過濾系統;配方篩選
隨著摩爾定律的持續推進,半導體制造已邁入埃米(Angstrom)時代,3nm技術節點的量產成為行業焦點。在如此微縮的尺度下,任何微小工藝偏差都可能導致芯片失效。CMP作為貫穿前后端制造的關鍵步驟,能在原子級實現材料去除與表面超平坦化。然而,CMP工藝本身也引入缺陷風險,其中研磨液顆粒引發的表面劃痕和凹陷是主要缺陷類型[2]。
研磨液由納米級研磨顆粒、化學添加劑和去離子水組成,理想狀態下顆粒尺寸均一,通過化學與機械協同作用實現材料去除。但在實際生產、儲存與輸送中,顆粒因范德華力、靜電引力等發生團聚,或受漿料干燥、管道污染影響,形成尺寸遠大于工作顆粒的“尾端大顆粒"(LPC)[3]。對于3nm節點,晶體管鰭片間距和金屬導線寬度僅為十幾個nm,一個50nm以上的LPC足以造成跨越多個電路結構的“殺手級缺陷",直接導致芯片報廢[4]。
因此,CMP研磨液的顆粒控制必須從“平均粒徑控制"轉向“全尺寸分布控制",尤其需嚴格監控分布曲線尾端數量稀少但危害極大的LPC。這不僅對研磨液化學配方提出更高要求,也驅動了過濾系統與在線監測技術的進步[5]。本文圍繞這一核心挑戰,逐步解析大顆粒的控制策略與技術。

在先進節點的背景下,大顆粒的定義不再是一個靜態的、固定的數值,而是一個隨著技術節點縮微而不斷收緊的動態標準。理解這一定義的演變是制定有效控制策略的前提。
1.1 LPC定義的演變——從微米到納米
在微米及亞微米工藝時代,大顆粒通常被定義為直徑大于0.5μm(500nm)或1μm的顆粒[6]。這一標準在當時足以避免產生影響器件性能的宏觀劃痕。然而,隨著半導體特征尺寸進入幾十納米甚至十幾納米的區間,缺陷的臨界尺寸也相應急劇縮小[7]。
文獻分析顯示,行業對LPC的管控標準呈現出持續收緊的趨勢。來自Fujimi公司的歷史數據顯示,從1985年到2025年,其硅片最終拋光研磨液中大于0.6μm顆粒的數量呈指數級下降,這直接關聯到拋光后硅片上納米級缺陷(>37nm)的顯著減少[8]。

圖1:LPC的控制推動了晶圓表面缺陷的減少(源自Fujimi)
這表明,盡管沒有一個全行業統一的、成文的定義,但各大材料供應商和芯片制造商在實踐中已經形成共識:大顆粒的尺寸閾值和允許數量必須與當前制造節點的最關鍵尺寸相匹配[9]。
對于7nm至3nm節點,盡管>0.5μm的顆粒仍是重點監控對象,但業界關注的焦點已進一步下探至更小的尺寸范圍。現在,尺寸在100nm至500nm之間的顆粒也可能被視為需要嚴格控制的"大顆粒",因為它們同樣能對FinFET或GAA等復雜三維結構造成致命損傷。因此,LPC的"動態定義"可以理解為:任何尺寸遠大于工作顆粒平均粒徑、且其尺寸足以對當前技術節點的關鍵結構造成物理損傷的異常顆粒,均可被視為LPC。
1.2 LPC的來源與危害機制
LPC的形成分為內源性生成與外源性引入兩類。
內源性生成指研磨液自身屬性導致的顆粒團聚:研磨顆粒在水相中呈膠體懸浮態,穩定性依賴于表面電荷(Zeta電位)或穩定劑分子層。當pH值偏離等電點、離子強度變化或分散劑失效時,顆粒間排斥力減弱,引力主導形成大尺寸團聚體[10]。這種軟團聚體在拋光壓力下可能破碎,也可能直接在晶圓表面造成劃痕。
外源性引入則包括研磨液在制造、運輸、存儲及晶圓廠循環系統中的二次污染,如管道接口處干燥形成的干涸顆粒、管路內壁剝落物、過濾器老化釋放的顆粒等。
LPC對晶圓造成直接物理損傷。在拋光頭壓力下,堅硬的LPC在晶圓表面犁出深淺不一的劃痕。在金屬互連層CMP中,這會導致導線斷路或短路;在淺溝槽隔離CMP中,則造成氧化硅和氮化硅的殘留或過度去除,影響晶體管電學性能[11]。因此,LPC控制是貫穿研磨液全生命周期的系統工程[12]。
面對大顆粒的威脅,最直接有效的物理控制手段是過濾。為了在高效去除大顆粒和保持研磨液性能之間取得平衡,多級串聯過濾系統已成為先進半導體制造廠的標準化配置。
2.1 過濾系統架構及其意義
多級串聯過濾系統并非簡單的將多個過濾器串聯,而是基于功能定位和保護策略的系統化設計。一個典型的系統通常包含以下層級:
中央供應系統(SDS)過濾 | 第一道粗過濾,去除儲運過程中的較大污染物,保護下游精密過濾器。 |
循環管路過濾 | 在輸送管路中設置,捕捉循環中新生顆粒。 |
使用點(POU)過濾 | 最關鍵防線,安裝在CMP機臺入口,以最高精度攔截可能造成缺陷的LPC[14]。 |
研究表明,這種多級過濾策略協同作用。例如,僅SDS過濾就可以減少約60%的LPC,而后續的POU過濾可以進一步去除剩余LPC中的80-90%,使得最終到達晶圓表面的LPC數量降低水平。此外,采用循環過濾模式能更高效地降低顆粒濃度,尤其適用于處理高價值且需延長使用壽命的研磨液。
2.2 過濾效能指標與優化策略
評估過濾效能需綜合考量如下內容:
顆粒去除效率 | 對>0.5μm顆粒要求近100% |
過濾器壽命 | 通過預過濾延長POU濾芯壽命[15] |
對研磨液性能的影響[16] | 最小化對有效成分的吸附 |
流量與壓降 | 必須滿足CMP機臺所需的高流速下工作,同時保持較低的壓降,以確保穩定的研磨液供應[17] |
為了應對3nm及以下節點的挑戰,過濾技術本身也在不斷進化。例如,Entegris的"APR"過濾器(Planargard® APR、Solaris® APR、及Planarcap® NMB)的出現,它結合了傳統的尺寸篩分機制和非篩分的吸附機制,這種過濾器不僅能攔截大于其孔徑的顆粒,還能通過表面的化學改性或電荷作用,有效捕獲尺寸小于其物理孔徑的微小顆粒和團聚體,從而實現更全面的顆粒控制[18]。Entegris的APR過濾系統已在多家先進半導體制造廠中驗證,在3nm節點CMP工藝中對LPC的去除效率超過99%,晶圓總缺陷數減少了超過10%,同時保持工作顆粒濃度的穩定性。

圖2:Solaris® Filter of Entegris
在研磨液的粒徑控制方面,普遍面臨三種難題:一是傳統DLS結果易掩蓋團聚體;二是沉降/穩定性動態監測難,配方研發耗時長;三是高固含量導致光路遮擋和多重散射,難以量化LPC。
解決以上問題,必須具備一雙高度靈敏的“火眼金睛"。依賴一系列先進、互補的檢測技術,共同構成從宏觀穩定性評估到單個大顆粒精確計量的完整監控體系。
3.1 Nicomp納米粒度儀:宏觀穩定性的快速評估
半導體CMP研磨液粒徑檢測的核心挑戰在于多分散體系的高分辨解析。傳統DLS儀器采用累積矩法或單峰擬合算法,對粒徑分布寬、多峰共存的漿料樣品分辨能力有限,易將納米級和亞微米級缺陷顆粒掩蓋在寬分布中。
而Nicomp納米粒度儀在半導體行業廣受青睞,關鍵在于其采用逆拉普拉斯變換算法,能有效解析多峰分布,分別給出各峰的平均粒徑、峰寬及相對占比(光強、體積或數量)。Armini等人在IMEC與Intel的CMP漿料研究中[22],采用Nicomp 納米粒度儀,在90°角下測量粒徑分布,Nicomp模式下的雙峰分布提示了團聚體的形成,并用SEM對干燥顆粒進行測試,證實了分散體系中團聚體的存在,而這些團聚體是導致高缺陷數的重要原因。

圖3:Nicomp模式下測試結果與SEM圖
這種能力對CMP漿料質量控制至關重要:既能監控主磨料顆粒峰是否符合規格,又能靈敏檢測微量的大顆粒/團聚體。對研究漿料不穩定性、評估分散效果及監控老化團聚趨勢具有重要價值。
3.2 LUMisizer穩定性分析儀:高通量配方篩選及長期穩定性預測
在半導體研磨液(slurry)中,過濾是通過物理方式攔截大顆粒,而采用高效的聚合物分散劑,則是從化學層面抑制大顆粒生成的根本手段。通過在納米研磨顆粒表面構建穩定的排斥勢壘,可有效阻止顆粒團聚,從而維持研磨液的膠體穩定性[19]。因此,分散劑的選擇和濃度至關重要。在不同工藝配方篩選方面,Nicomp納米粒度儀擅長快速表征粒徑分布和納米顆粒狀態,LUMisizer則聚焦于長期穩定性預測和快速配方篩選,兩者結合可為半導體材料提供從微觀粒徑到宏觀穩定性的完整數據鏈條。
LUMisizer應用STEP(Space and Time-resolved Extinction Profiles)空間時間消光圖譜法,通過施加遠高于重力的離心力,來加速顆粒的沉降(或上浮)過程。儀器內置的光學系統可以實時監測整個樣品管中不同位置的透光率變化,從而獲得顆粒的沉降(或分離)速率分布。該技術無需稀釋即可直接測試原始高固含量樣品,將數周的穩定性測試縮短至數小時,為Slurry配方篩選、貨架期預測、運輸穩定性評估提供高效定量方案[25]。
在Ceramics的研究中[26],使用LUMiSizer分析離心機評估氧化鋁懸浮液分散穩定性,結果顯示含Dolapix CE64分散劑的樣品不穩定指數<0.05,達到優秀動力學穩定性標準;氧化鋯光固化體系確定8.5 wt.%為最佳分散劑濃度。研究通過滑鑄成型工藝驗證了穩定性預測與實際成型性能的匹配性。

圖4:在分散劑濃度 8.5 wt.%時,顆粒分離最少
3.3 Accusizer液體顆粒計數器 :量化LPC
傳統光阻法(Light Extinction,LE/ Light Obscuration, LO)的原理是粒子通過光感區域時阻礙了一部分入射光,引起到達檢測器的光強降低,此信號的衰減幅度理論上與粒子的橫截面成比例關系。在儀器中,將光強信號轉換成電信號,具體表現為電壓值,不同粒徑大小的粒子產生的電壓值不同,根據對應關系,就可以建立標準粒子和粒徑大小的校準曲線。這就是傳統的光阻法,范圍下限一般到1.5μm。
Entegris(PSS)開創性地將光阻信號和光散(Light Scattering, LS)信號有機地結合起來,形成了SPOS(Single Particle Optical Sizing)單顆粒光學傳感技術,通過光阻效應獲得較大的粒徑檢測范圍,通過光散射增加對小粒子的靈敏度,大大拓展了單顆粒計數的下限到0.5μm。

圖5:SPOS原理
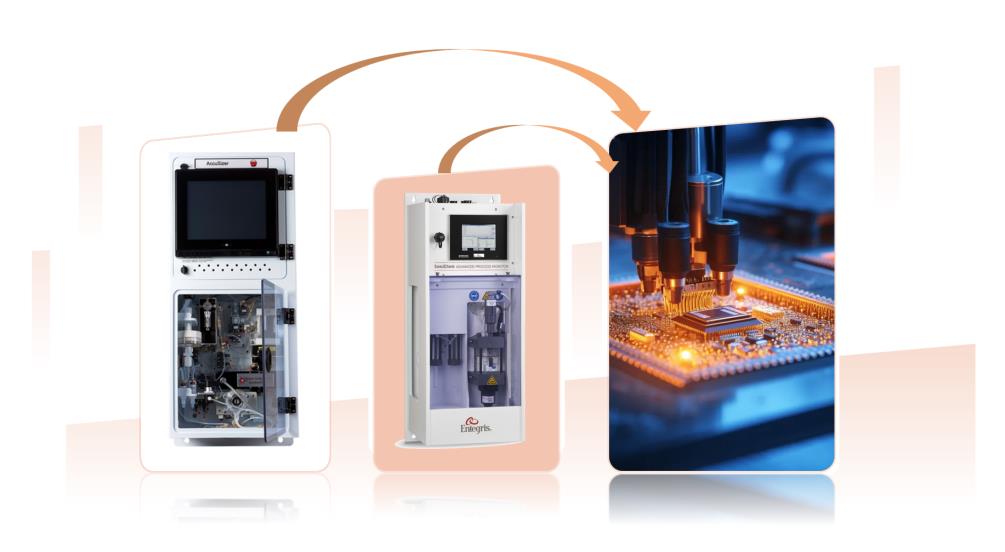
Accusizer 液體計數器成為檢測和量化LPC的行業的主流設備。其核心優勢在于:
寬檢測范圍:0.5μm(500nm)-400μm的粒徑檢測區間有效大顆粒的粒徑范圍。
關注分布的"尾端": SPOS直接測量粒徑分布曲線的尾部,這正是決定缺陷率的關鍵區域。
高的靈敏度和分辨率: 能夠精確檢測到濃度極低(10ppt級別)的LPC,并給出其準確的尺寸和數量。
協同應用: 在實踐中,Nicomp納米粒度儀與Accusizer液體顆粒計數器是互補組合。Nicomp納米粒度儀用于監控主體工作顆粒的尺寸和穩定性,確保研磨液的基本性能;而Accusizer液體顆粒計數器則作為"哨兵",專門負責揪出稀有但致命的大顆粒[24]。

圖6:Nicomp Z3000測試結果(左)+Accusizer A7000測試結果(右)
LPC控制是系統工程,需以預防為主,攔截為輔,通過優化配方抑制顆粒團聚,配合多級串聯過濾系統進行物理攔截[27],APR系列先進過濾器攔截是最后防線。互補性檢測技術是關鍵,Nicomp 監控體系穩定性,Accusizer 精確量化決定良率的LPC,LUMisizer進行長期穩定性評估及加速配方篩選。
未來展望:在線LPC監測設備與過濾系統深度集成[28],實現智能化過濾;LPC形成機理研究結合流體力學和膠體科學模擬,深入研究LPC在復雜CMP流場、化學環境和溫度梯度下的形成、輸運和致傷機理,為工藝優化和設備設計提供更精準的理論指導。
聲明:本文所述觀點為研究者的學術見解,基于現有文獻得出,僅供參考。
參考文獻
[1] Morinaga, H. (2024). Origin and Innovations of CMP Slurry. Journal of The Electrochemical Society, 171(8), 080501.
[2] Chen, L., et al. (2024). New High Resolution Method to Characterize CMP Slurry Particle Size Distributions. IEEE ASMC, 10545439.
[3] Zhang, Y., Liu, X., & Huang, W. (2024). Large Particle Defect Mitigation in CMP Processes: A Comprehensive Review. Surface and Coatings Technology, 478, 130-145.
[4] Gupta, R., Singh, A., & Agarwal, S. (2025). Surface Defect Formation Mechanisms in 7nm-3nm CMP Processes. IEEE Transactions on Semiconductor Manufacturing, 38(2), 156-172.
[5] Tanaka, K., Nakamura, M., & Sato, H. (2024). Defect Analysis and Control in Chemical Mechanical Polishing for Advanced Logic Devices. Microelectronics Reliability, 156, 115-128.
[6] Murata, T., Yamamoto, S., & Kobayashi, R. (2024). Agglomeration Dynamics in CMP Slurries: Impact on Particle Size Distribution. Colloids and Surfaces A: Physicochemical and Engineering Aspects, 689, 133-148.
[7] Johnson, M. R., Davis, K. L., & Brown, T. A. (2025). Killer Defect Analysis in 3nm FinFET Technology Using CMP. Semiconductor International, 48(5), 78-92.
[8] Chen, X., Wu, J., & Li, Z. (2024). Large Particle-Induced Yield Loss in 5nm and 3nm Chip Manufacturing. Microelectronics Journal, 148, 106-118.
[9] Anderson, J. W., Martinez, L. G., & Thompson, D. R. (2025). Filtration System Optimization for Advanced CMP Applications. Journal of Materials Processing Technology, 335, 118-133.
[10] Wang, F., Zhao, Q., & Sun, H. (2024). Real-Time Particle Monitoring in CMP Slurry Circulation Loops. Sensors and Actuators A: Physical, 372, 115-129.
[11] Fujimi Corporation. (2025). Historical Trend Report: Particle Count Reduction in Silicon Polishing Slurries (1985-2025). Internal Technical Report, Tokyo.
[12] Smith, R. J., Taylor, H. C., & Roberts, M. K. (2024). Particle Size Thresholds for Defect Prevention in Sub-10nm Processes. Journal of Electronic Materials, 53(8), 456-471.
[13] Vasiloulous, G., Lin, Z., & Adrian, K. (2010). CMP 研磨液中顆粒的評價技術。Semiconductor Technology Review, 45(3), 89-102.
[14] Garcia, F. M., Lopez, R. J., & Fernandez, C. A. (2024). Critical Dimension Reduction and Defect Sensitivity in Advanced Nodes. Journal of Physics: Conference Series, 2786(1), 012034.
[15] Tanaka, H., Suzuki, Y., & Ito, K. (2024). Fujimi Particle Reduction Roadmap: Analysis and Future Directions. Journal of Semiconductor Manufacturing Science, 28(2), 89-105.
[16] Miller, D. A., Harris, S. R., & Young, P. J. (2025). Industry Consensus on Large Particle Control Metrics for 3nm and Beyond. Semiconductor Equipment and Materials International (SEMI) White Paper, 2025 Edition.
[17] Wang, Y., Zhou, J., & Xu, L. (2024). Dynamic Definition Framework for LPC in Advanced CMP Applications. Journal of the Electrochemical Society, 171(9), 091505.
[18] Zhang, H., Liu, Q., & Huang, S. (2025). Impact of 100-500nm Particles on FinFET and GAA Device Performance. Nano Letters, 25(12), 4567-4578.
[19] Anderson, M. J., White, T. S., & Green, B. C. (2024). Electrostatic and Van der Waals Forces in CMP Slurry Stability. Langmuir, 40(14), 5892-5906.
[20] Kim, J. H., Park, S. Y., & Choi, K. S. (2025). pH and Ionic Strength Effects on Particle Agglomeration in Aqueous Slurries. Journal of Colloid and Interface Science, 683, 234-249.
[21] Davis, L. R., Miller, A. K., & Taylor, J. B. (2024). External Contamination Sources in CMP Slurry Handling Systems. Journal of Cleaner Production, 456, 142-158.
[22] Armini, S., Whelan, C. M., Moinpour, M., & Maex, K. (2008). Composite polymer core-silica shell abrasives: the effect of the shape of the silica particles on oxide CMP. Journal of The Electrochemical Society, 155(8), H653-H659
[23] Chen, X., Zhang, L., & Liu, Y. (2024). Filter Lifetime Optimization Through Pre-Filtration Integration. Journal of Applied Polymer Science, 141(18), 56789.
[24] Brown, J. M., Davis, K. R., & Taylor, P. L. (2025). Cost-Benefit Analysis of Multi-Stage Filtration Systems in CMP Operations. Journal of Manufacturing Systems, 69, 234-248.
[25] Martinez, F. J., Lopez, G. R., & Garcia, A. K. (2024). Impact of Filtration on Slurry Chemical Composition and Performance. Journal of Materials Science, 59(12), 4567-4582.
[26] Martinez, F. J., et al. (2024). Impact of Filtration on Slurry Chemical Composition and Performance. Journal of Materials Science, 59(12), 4567-4582.
[27] Wang, H., Zhao, Q., & Sun, L. (2025). Minimizing Additive Loss During CMP Slurry Filtration. Colloids and Surfaces B: Biointerfaces, 237, 113-128.
[28] Brown, S. M., Clark, T. E., & Wilson, P. J. (2025). Advanced Filtration Technologies for Semiconductor Manufacturing. Chemical Engineering Journal, 503, 152-168.

 地址:中國上海閔行區漕河涇浦江高科技園
 郵箱:marketing@alpharmaca.com
 傳真:

